
Einleitung: Nach dem Schmieden/Gießen und der Wärmebehandlung ist die spanende Bearbeitung der Kernprozess zur Herstellung qualifizierter Walzen. Sie bestimmt die Maßgenauigkeit und die Oberflächenqualität und beeinflusst somit direkt die Qualität der Walzbleche und die Lebensdauer der Walzen.
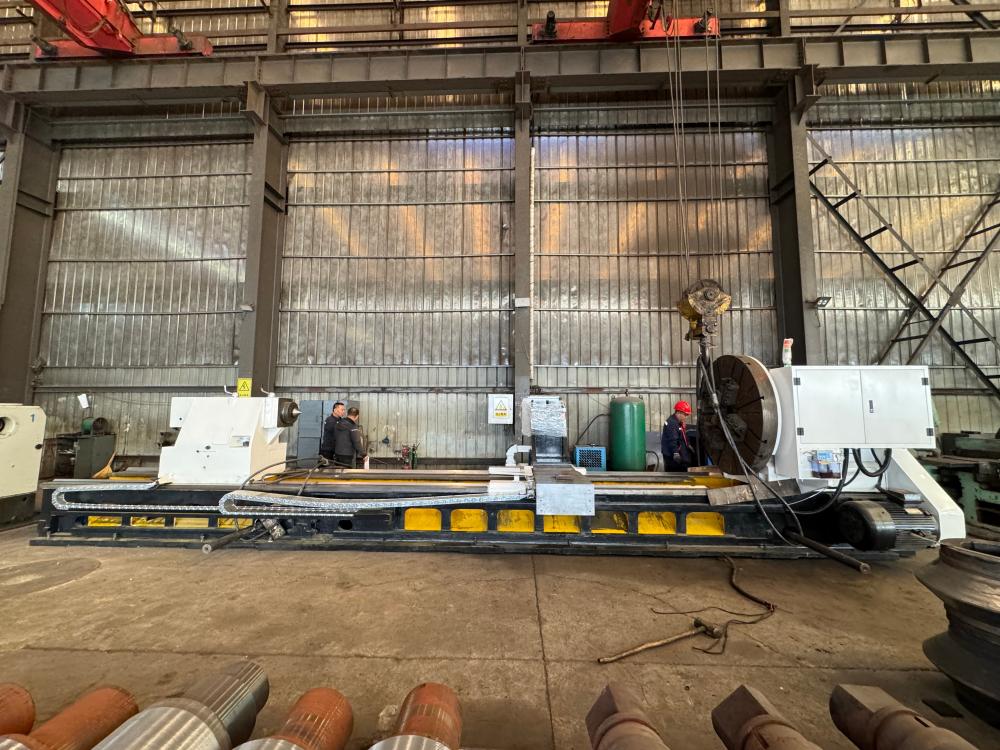
1. Wareneingangsprüfung: Maße und Oberflächenbeschaffenheit der wärmebehandelten Rohlinge prüfen, Bearbeitungszugabe bestätigen und Bearbeitungsreferenz festlegen.
2. CNC-Schruppen: Entfernen Sie die Zunderschicht mit einer robusten Walzendrehmaschine, schruppen Sie den Walzenkörper und den Walzenhals und lassen Sie Spielraum für die Endbearbeitung.
3. CNC-Fertigdrehmaschine: Profilkurve, Hals und Lagersitze rollen; Maßtoleranzen, Geradheit und Rundlauf kontrollieren.
4. Präzisions-Rundschleifen: Die Walzenlauffläche wird auf der Walzenschleifmaschine bearbeitet, um Rundheit, Zylindrizität und Oberflächenrauheit zu gewährleisten. Dies ist der entscheidende Schritt für die Qualität des Walzblechs.
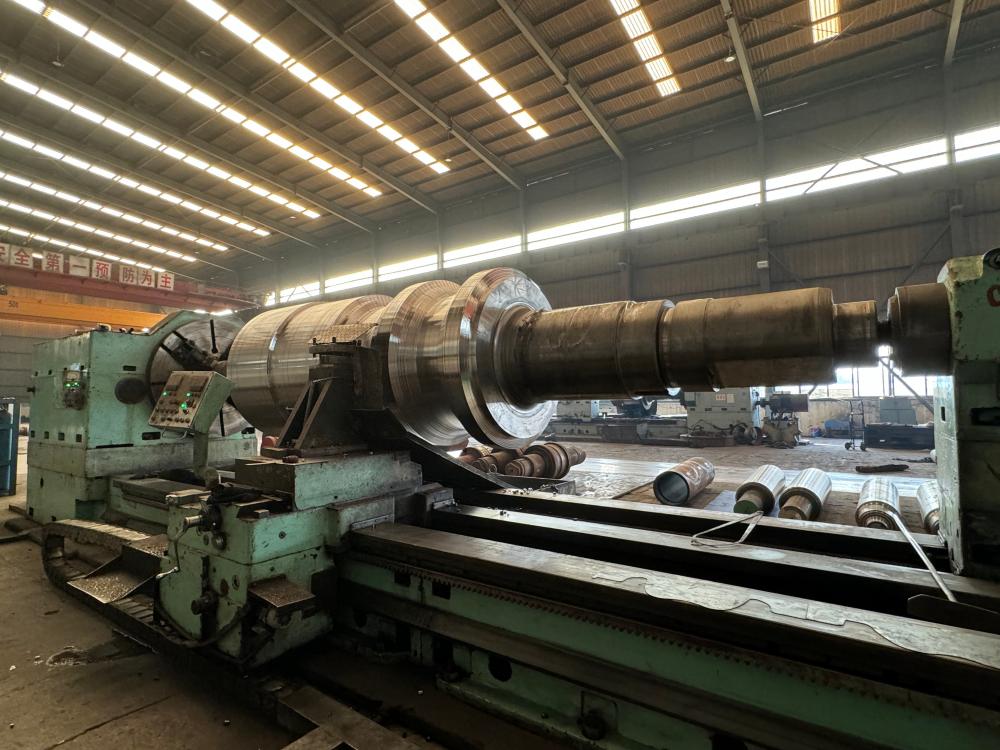
5. Präzisionsmessung: Überprüfen Sie die Abmessungen, den Rundlauf und die geometrischen Toleranzen anhand der Zeichnungsvorgaben.
6. Dynamisches Auswuchten (optional für Hochgeschwindigkeitswalzen) Beseitigung von Rotationsunwuchten zur Reduzierung von Vibrationen während des Walzwerksbetriebs.
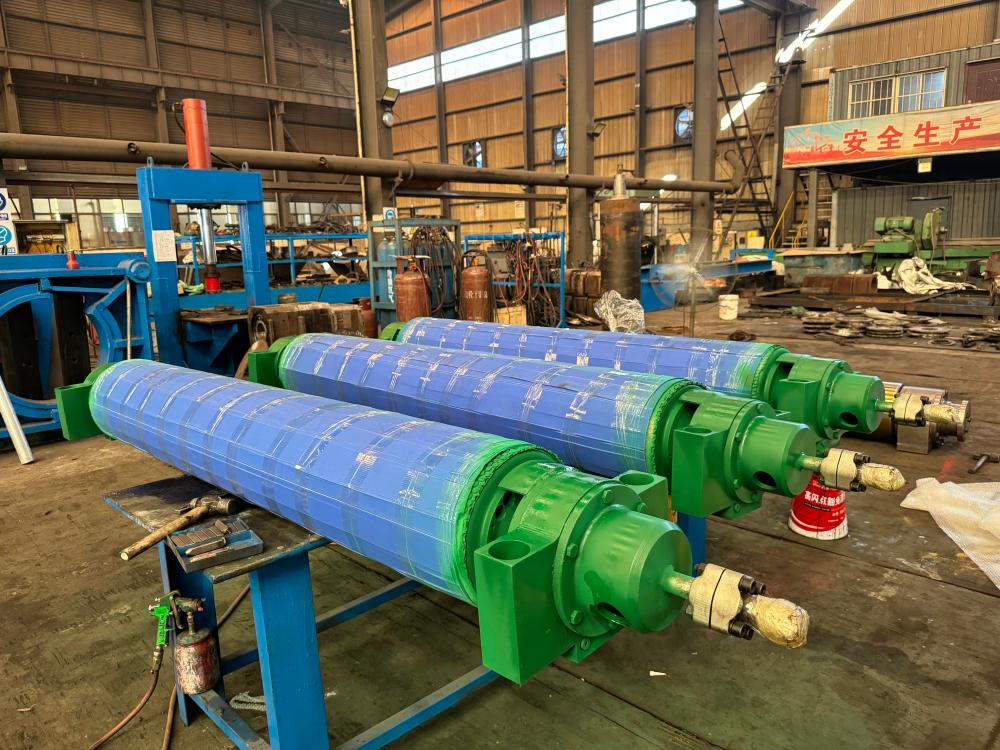
7. Endkontrolle und Korrosionsschutzbehandlung Vollständige Nachprüfung, Reinigung des Werkstücks und Auftragen einer Rostschutzbeschichtung.
Fazit: Die spanende Bearbeitung bringt wärmebehandelte Rohlinge auf die endgültigen Abmessungen. Sie ist der letzte Umformprozess, der ein stabiles Walzverhalten der Walzen in Stahlwerken gewährleistet.
Veröffentlichungsdatum: 19. Oktober 2026


